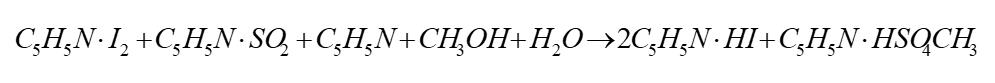
Con el rápido desarrollo de la industria de los vehículos eléctricos en los últimos años, los requisitos de calidad de las baterías de iones de litio, especialmente de las baterías de iones de litio de potencia, han aumentado de forma notable, y se exigen condiciones aún más estrictas al control de humedad en el proceso de fabricación de baterías de litio, lo que afecta de manera significativa al rendimiento de la batería. Este artículo analiza la influencia de la humedad en las baterías de iones de litio y cómo se gestiona durante la producción.
La seguridad de las baterías de iones de litio, especialmente en condiciones de alta temperatura, sobrecarga y cortocircuito, se ha convertido en un desafío técnico que debe superarse para la aplicación a gran escala de las baterías de iones de litio de potencia. Ya sea por alta temperatura, sobrecarga o cortocircuito, la causa raíz de los incidentes de seguridad es la fuga térmica. El separador de la batería desempeña un papel importante, y su rendimiento está estrechamente relacionado con el contenido de sólidos de la suspensión cerámica.
El interior de una batería de iones de litio es un sistema químico bastante complejo cuyas reacciones y resultados están estrechamente relacionados con la humedad. No controlar la humedad, o controlarla de forma insuficiente, provoca un exceso de agua en la batería, lo que no solo causa la descomposición de la sal de electrolito de litio, sino que también perjudica gravemente la formación de la película y la estabilidad de los materiales del cátodo y del ánodo. Como resultado, las características electroquímicas de la batería, como la capacidad, la resistencia interna y el rendimiento del producto, se deterioran de forma notable.
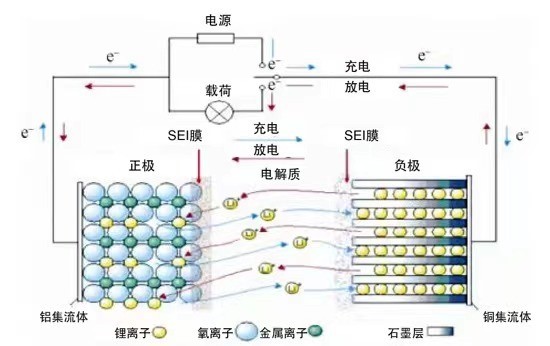
La película mencionada anteriormente, la película de interfaz de electrolito sólido (SEI), es una membrana de permeabilidad selectiva que permite el paso libre de iones Li+ y bloquea las moléculas de electrolito. La composición del electrolito y los aditivos traza afectan significativamente el potencial y la densidad de formación de la película SEI, la pérdida irreversible de capacidad y la resistencia interna. Como componente traza del electrolito, el agua ejerce cierta influencia en la formación de la película SEI y en el rendimiento de la batería, que se manifiesta principalmente en una menor capacidad, un tiempo de descarga más corto, una mayor resistencia interna, una pérdida de capacidad durante los ciclos y un hinchamiento de la batería. Por lo tanto, durante la fabricación de la batería deben controlarse estrictamente la humedad ambiental y el contenido de agua de los materiales del cátodo y del ánodo y del electrolito.
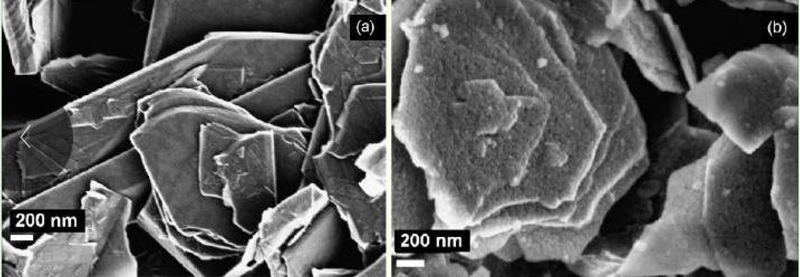
(a) es el material del electrodo original; (b) es el material del electrodo después de un ciclo.
La capacidad de descarga inicial de una batería disminuye a medida que aumenta el contenido de agua. Con una fuente de litio constante, el cambio de la capacidad de descarga inicial está determinado por dos factores principales, que se indican a continuación:
① La formación de la película SEI consume parte del Li+, lo que provoca una pérdida irreversible de capacidad. El carbonato de alquilo y litio generado en la reducción de un solo electrón puede reaccionar además con el agua traza del electrolito: 2ROCO2Li+H2O→Li2CO3+CO2+2ROH. Una vez generado el CO2, se producen nuevas reacciones químicas en la superficie del ánodo a bajo potencial: 2CO2+2Li++2e→Li2CO3+CO.
② Después de formada la película SEI, con presencia continua de H2O, el agua favorece la descomposición del LiPF6 del electrolito, lo que acorta el tiempo de descarga, de la siguiente manera
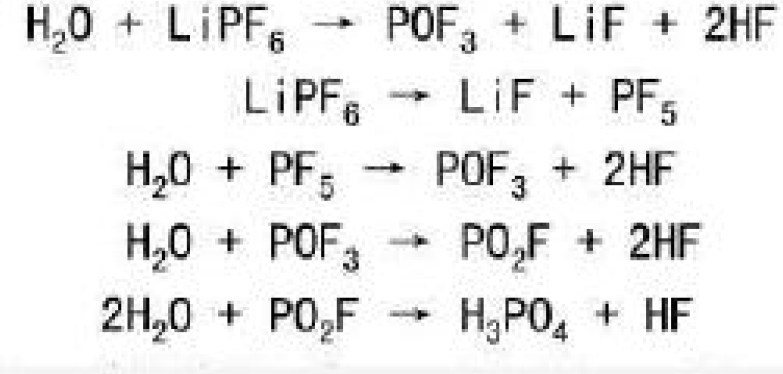
La resistencia interna tiende a aumentar a medida que se incrementa el contenido de agua de la batería. Las principales causas de la variación de la resistencia interna son los dos aspectos siguientes:
① Las diferencias en la película SEI dan lugar a diferencias de resistencia interna. En el sistema de disolventes del electrolito, el agua traza puede formar una película SEI estable, uniforme y densa, dominada por Li2CO3, que presenta una resistencia interna menor.
② Cuando el contenido de agua supera el necesario para la formación de la película SEI, se forman precipitados de POF3 y LiF sobre la superficie de la película SEI, lo que aumenta la resistencia interna.
La pérdida de capacidad disminuye gradualmente a medida que aumenta el contenido de humedad. Esto está relacionado con la densidad y la uniformidad de la película SEI. Cuando la película SEI es uniforme y densa, los disolventes del electrolito no pueden intercalarse fácilmente en el ánodo y ocupar los sitios de intercalación de Li+, por lo que la pérdida de capacidad es mínima. Por el contrario, cuando la película SEI es localmente porosa o no uniforme, los sitios de intercalación de Li+ son ocupados más fácilmente por los disolventes del electrolito. El Li2CO3 es el componente más importante para formar una película SEI densa y uniforme; cuando el contenido de agua del sistema de disolventes del electrolito es excesivo, la película SEI se vuelve localmente porosa y no uniforme, y la pérdida de capacidad aumenta.
El hinchamiento de la batería se produce principalmente porque, después de formarse la película SEI, la presencia de agua hace que el LiPF6 se descomponga y genere gas HF.
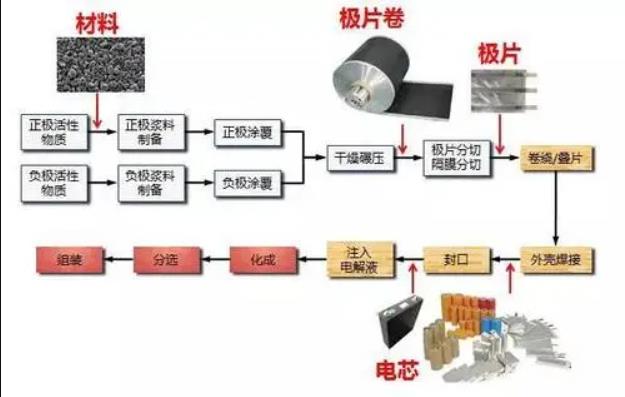
En primer lugar, una visión general del proceso de producción de baterías de litio:
Las fuentes de humedad pueden dividirse básicamente en las siguientes:
a. Humedad del aire, medida normalmente como humedad relativa. Esta varía mucho con la temperatura y el clima: puede alcanzar el 90 % en los días lluviosos de verano, alrededor del 30 % en los días nevados de invierno, alrededor del 50 % en los días despejados de verano y alrededor del 20 % en los días despejados de invierno.
b. Humedad producida por el cuerpo humano
Transpiración
El aire exhalado contiene humedad: a 2 cm de las fosas nasales durante la respiración, la humedad alcanza el 85 %
Entrar al taller antes de secarse después del aseo
Introducir en el taller objetos mojados como paraguas e impermeables después de la lluvia
c. Humedad transportada por los materiales
Los materiales de embalaje (especialmente las cajas de cartón), las toallas de papel y los paños de limpieza tienen un contenido de agua muy elevado
d. Fugas de agua de equipos e instalaciones
Fugas de equipos, como fugas del agua de circulación interna de la soldadura láser, y fugas de aires acondicionados o deshumidificadores
Las paredes de cal y los pisos de las fábricas nuevas tienen un alto contenido de agua y liberan vapor de agua lentamente
a. Materiales del cátodo y del ánodo
Los materiales activos del cátodo y del ánodo son en su mayoría partículas de tamaño micrométrico o nanométrico que absorben fácilmente la humedad del aire y se delicuescen. Los materiales del cátodo suelen tener un pH alto, especialmente los materiales ternarios o binarios ricos en níquel, que además tienen una gran superficie específica y absorben y reaccionan fácilmente con la humedad de la superficie.
b. Electrolito
La estructura de disolventes del electrolito contiene grupos carbonilo fuertemente electronegativos y dobles enlaces metaestables, que interactúan fácilmente con las moléculas polares de H2O para formar complejos o reaccionar para formar los alcoholes correspondientes; cuanto mayor es la temperatura, más rápida es la reacción. La sal de litio disuelta en el electrolito también es higroscópica y reacciona con el agua.
c. Separador
La película del separador es también una película plástica porosa con alta absorción de agua. Dado que la humedad generalmente no reacciona químicamente con el separador y puede eliminarse en gran medida mediante horneado, rara vez se somete a los separadores a un control estricto de humedad.
Con base en lo anterior, el contenido de humedad de los materiales es una de las principales fuentes de agua en las celdas, y cuanto mayor es la humedad ambiente, más fácilmente absorben humedad del aire los materiales de la batería. Por el contrario, cuanto mejor es el control de la humedad, más limitada resulta la absorción de humedad. A continuación se presenta una jerarquía recomendada de control de humedad para talleres de baterías de litio (solo como referencia; el control de humedad debe aplicarse según las condiciones reales de cada fabricante de baterías):
Taller con humedad relativa ≤30 % (por ejemplo, mezclado, cabezal y cola de la recubridora, etc.)
Taller con humedad relativa ≤20 % (por ejemplo, calandrado, preparación de electrodos, horneado, etc.)
Taller con humedad relativa ≤10 % (por ejemplo, apilado, bobinado, ensamblaje, etc.)
Taller con punto de rocío ≤-45 °C (por ejemplo, horneado de celdas, llenado de electrolito, sellado, etc.)
Incluso con el control de gradiente de humedad anterior, también debe controlarse el tiempo de permanencia de cada etapa del proceso.
En el taller de calandrado y preparación de electrodos, aunque la batería aún debe hornearse después, esto no significa que los electrodos puedan dejarse en cualquier lugar antes del horneado. Los experimentos en talleres que todavía no han logrado la automatización integrada de electrodo y bobinado muestran que, una vez que los electrodos (especialmente los cátodos) absorben humedad, un horneado prolongado sigue sin poder devolverlos a su peso previo a la absorción: queda un residuo persistente dentro del material del electrodo. Por lo tanto, el tiempo de exposición en este taller también debe controlarse en la medida de lo posible, evitando el almacenamiento acumulado o utilizando un búfer de atmósfera seca al vacío.
En el taller de ensamblaje de celdas (apilado/bobinado, ensamblaje del núcleo, etc.): todas las materias primas clave —cátodos, ánodos, separadores, componentes estructurales de la batería, etc.— están expuestas en este taller durante un cierto tiempo, por lo que es el lugar principal donde los materiales de la batería absorben agua. Cuanto mayor es el tiempo de permanencia, más humedad se absorbe; por lo tanto, los productos deben pasar el menor tiempo posible en este taller.
En el taller de soldadura láser (se hace referencia aquí a celdas de lata de aluminio cuadrada; otros tipos, como las celdas de bolsa y cilíndricas, no tienen esta etapa, pero se utiliza este tipo como ejemplo): dado que la batería aún no está sellada en esta etapa, el tiempo de espera en este taller también debe controlarse para mantener el contenido de humedad de la batería suficientemente bajo.
En los pasillos de transferencia entre talleres (aproximadamente 30-90 % de humedad, según el clima): la humedad de los pasillos generalmente no está controlada, y si las baterías esperan en estas zonas absorberán la mayor cantidad de humedad. Por lo tanto, debe evitarse al 100 % que las baterías y los materiales no sellados queden expuestos en esta zona.
En el taller de la sala de horneado, el control de humedad es aún más importante, porque toda la humedad absorbida por la batería debe eliminarse en esta etapa. Si no es así, todos los problemas mencionados anteriormente aparecerán en el producto. Después del horneado, las celdas deben trasladarse a la sala de llenado de electrolito en el menor tiempo posible; de lo contrario, absorberán humedad de forma grave
Actualmente, muchas fábricas realizan la transferencia manual entre el horneado de celdas y el taller de llenado. Como la transferencia se hace manualmente, es muy probable que provoque una contaminación de humedad secundaria de origen humano entre lotes. Un control estricto de la humedad exigiría salas secas durante todo el proceso, lo que consumiría grandes cantidades de energía y aumentaría mucho los costos. Algunas empresas utilizan carros de transferencia secos, pero los problemas persisten. La transferencia manual también requiere más tiempo, implica muchos factores incontrolables y exige costos de mano de obra (la mano de obra es costosa ahora, a diferencia del pasado).
La sala de llenado de electrolito —como todos en la industria de baterías de litio saben— es la sala donde la humedad debe controlarse con mayor rigor, manteniendo el punto de rocío por debajo de -45 °C, o incluso más seco. Si no se cumple este requisito, todos los controles anteriores fallan: la batería volverá a absorber humedad, el electrolito absorberá humedad durante el llenado y todo el esfuerzo previo se desperdiciará.
En resumen, para los procesos anteriores al horneado de celdas, lo mejor es automatizar en la medida de lo posible, a fin de minimizar el tiempo de exposición de los núcleos de celda en el ambiente del taller. Cuando la automatización realmente no sea posible, deben controlarse en la medida de lo posible los tiempos de producto en proceso y de inventario, así como las condiciones de almacenamiento, para evitar absorber humedad excesiva durante el proceso. En cuanto a la sala de llenado, las empresas de baterías de litio ya prestan mucha atención al control de la humedad y del punto de rocío en ella, por lo que no requiere más análisis.
La clave está en la etapa comprendida entre el horneado de celdas y el llenado de electrolito, un área que muchos fabricantes pasan por alto o en la que no están dispuestos a invertir, lo que provoca la introducción de humedad y socava en gran medida el trabajo de todos los procesos anteriores.
Un método disponible actualmente para evitar la introducción incontrolada de humedad de la transferencia manual es el secado al vacío de tipo túnel.
Este método consta generalmente de tres secciones: la sección de precalentamiento, la sección de secado al vacío y la sección de enfriamiento que se muestran arriba. En las secciones de precalentamiento y de enfriamiento, donde los materiales entran y salen del exterior, se utiliza una purga de nitrógeno para impedir la entrada de humedad. La sección de precalentamiento eleva la temperatura del material de la celda hasta la temperatura de horneado antes de que entre en la etapa de secado al vacío. La etapa de secado al vacío mantiene una alta uniformidad de temperatura, un alto vacío y un bajo punto de rocío para garantizar que la humedad del material de la celda se evapore por completo.
Además, los procesos anteriores y posteriores a esta etapa están automatizados, lo que permite un funcionamiento dinámico al vacío y logra una producción en masa automatizada, continua y de bajo consumo energético, algo que la transferencia manual nunca podría conseguir.
Se sabe que BYD, líder de la industria de las nuevas energías, ya cuenta con más de diez líneas de producción automatizadas de secado al vacío que sustituyen el método tradicional de horneado de celdas antes del llenado. Esto es algo que otras empresas de la industria de baterías de litio deberían considerar seguir.
La pérdida por secado, también llamada método de pérdida de peso por calentamiento, es un método físico para determinar la humedad: el calentamiento evapora y seca el agua contenida en el material. El enfoque tradicional y más común es el método de la estufa: la muestra se seca en una estufa, se pesa en una balanza electrónica antes y después, y el valor de humedad se calcula a mano... Conozca más sobre el principio de pérdida por secado
En función de las diferentes necesidades de los usuarios, ofrecemos las siguientes soluciones:
Analizadores de humedad halógenos y analizadores de humedad con calentamiento por infrarrojo lejano de campo oscuro
Elija el instrumento que se adapte a sus necesidades o contacte directamente con el servicio de atención al cliente de VicoMeter para recibir asesoramiento.
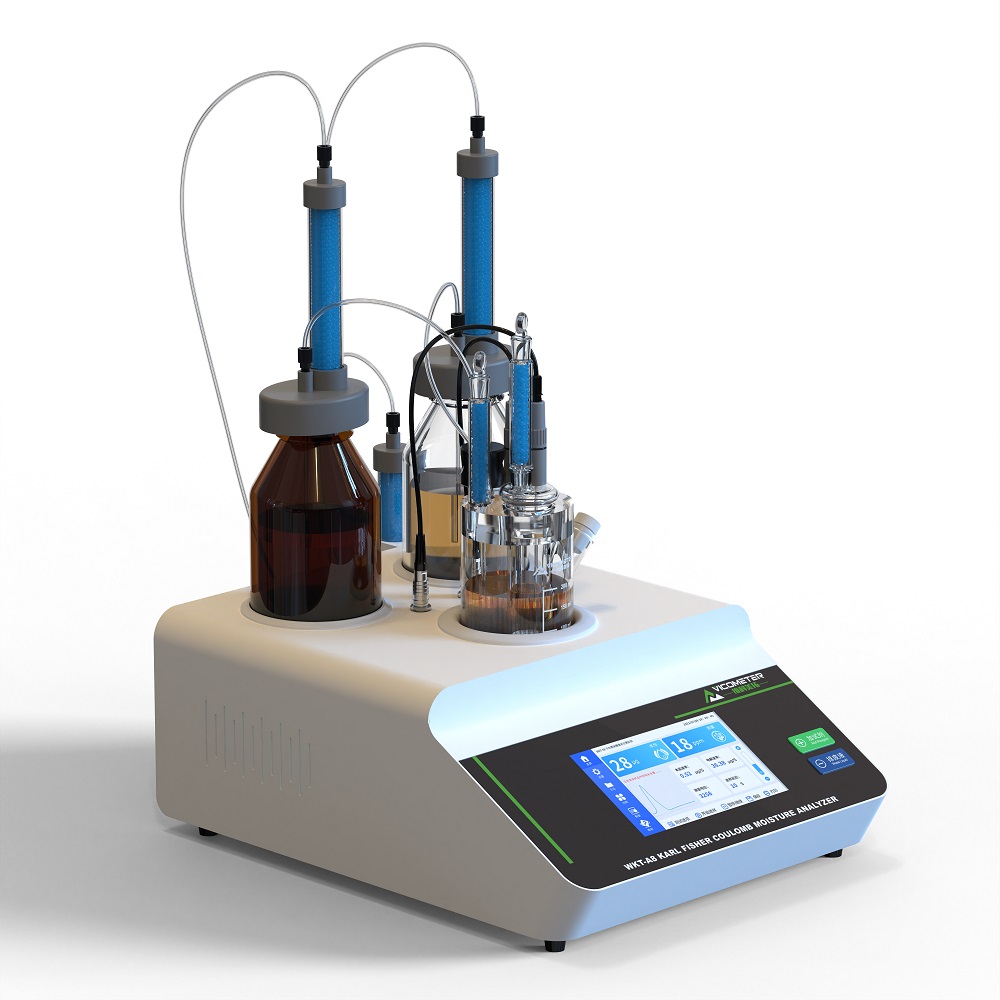
El método Karl Fischer (volumétrico y coulométrico), propuesto por Karl Fischer, es el método químico más específico para el agua y el más exacto; las mejoras recientes elevaron la exactitud y el rango, lo que lo convierte en el estándar para muchas sustancias...Conozca más sobre el principio de los analizadores de humedad Karl Fischer
Según los distintos requisitos de los usuarios, VicoMeter ofrece las siguientes soluciones:
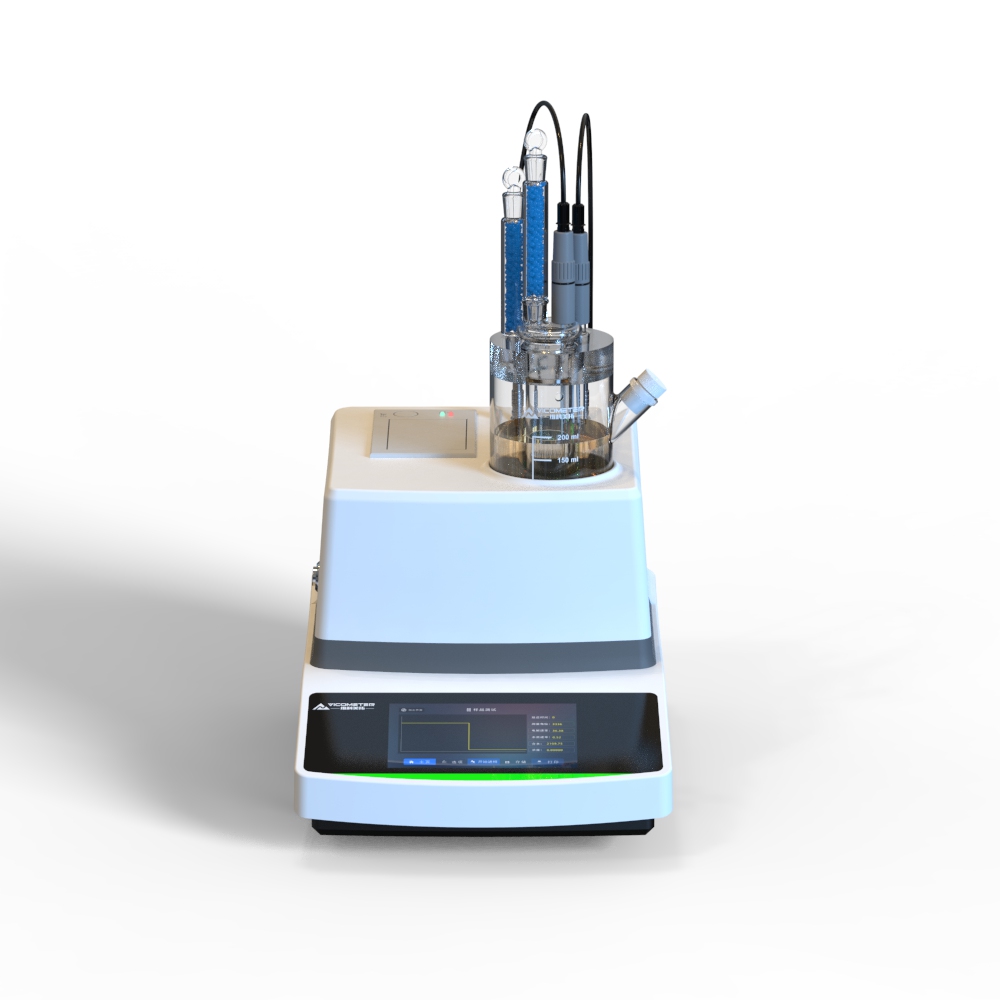
Analizador de humedad traza Karl Fischer (coulométrico)
Analizador de humedad Karl Fischer (volumétrico)
Elija el instrumento que se adapte a sus necesidades o contacte directamente con el servicio de atención al cliente de VicoMeter para recibir asesoramiento.
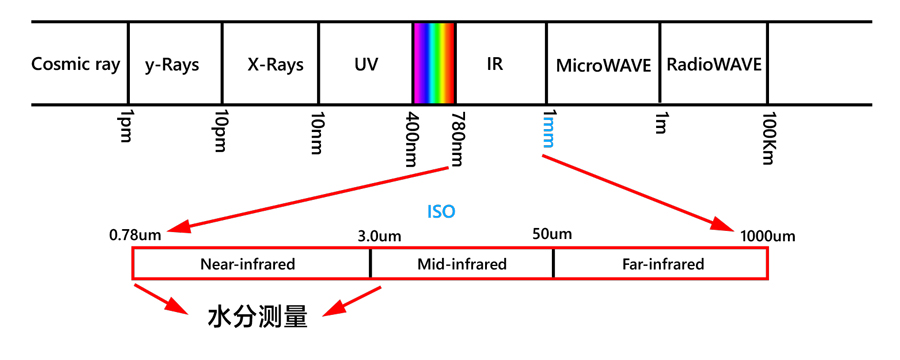
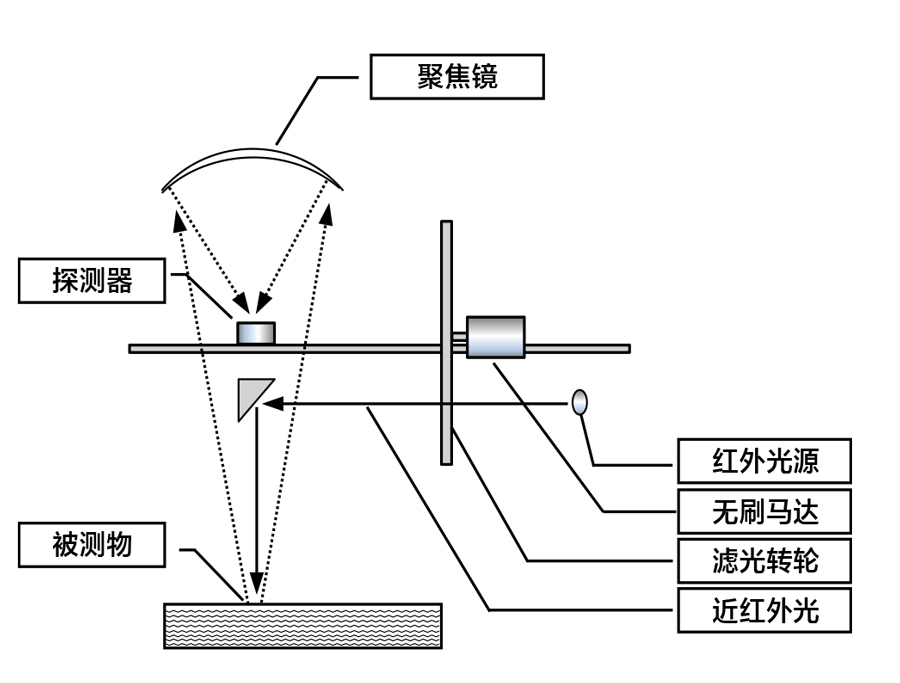
Un analizador de humedad en línea supervisa y muestra de forma continua la humedad del producto; en farmacia predominan las microondas y el infrarrojo. Instalado en planta, permite la supervisión en tiempo real, el refinamiento del proceso mediante datos históricos y una respuesta rápida a las alarmas de humedad...Conozca más sobre el principio de los analizadores de humedad en línea
En función de las diferentes necesidades de los usuarios, ofrecemos las siguientes soluciones:
Medidor de humedad NIR en línea
Analizador de humedad de microondas en línea
Elija el instrumento que se adapte a sus necesidades o contacte directamente con el servicio de atención al cliente de VicoMeter para recibir asesoramiento.
Mediante el método resistivo-capacitivo, el sensor muestra rápidamente el punto de rocío y la humedad en pleno contacto con el gas. Se monta en las líneas o se traslada al campo, sin consumibles, y cubre los gases ambientales de almacenamiento y transporte y los gases de proceso y de equipos, para detectar problemas a tiempo.
Ver detalles
Productos populares
Productos vistos recientemente



Copyright © Jiangsu Victor Instrument Meter Co., Ltd. Todos los derechos reservados | Mapa del sitio | Soporte técnico: Centro de operaciones de VicoMeter