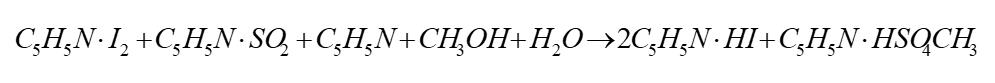
В связи с быстрым развитием отрасли электромобилей в последние годы требования к качеству литий-ионных батарей, особенно силовых литий-ионных батарей, существенно возросли, а к контролю влаги в процессе производства литиевых батарей предъявляются ещё более строгие требования, что заметно влияет на характеристики батарей. В данной статье рассматривается влияние влаги на литий-ионные батареи и то, как ею управляют в процессе производства.
Безопасность литий-ионных батарей, особенно в условиях высокой температуры, перезаряда и короткого замыкания, стала технической проблемой, которую необходимо преодолеть для масштабного применения силовых литий-ионных батарей. И при высокой температуре, и при перезаряде, и при коротком замыкании корневой причиной инцидентов безопасности является тепловой разгон. Важную роль играет сепаратор батареи, а характеристики сепаратора тесно связаны с содержанием твёрдых веществ в керамической суспензии.
Внутренняя часть литий-ионной батареи представляет собой довольно сложную химическую систему, реакции и результаты которой тесно связаны с влагой. Отсутствие контроля влаги или недостаточный контроль приводят к избытку воды в батарее, что не только вызывает разложение литиевой соли электролита, но и серьёзно нарушает формирование плёнки и стабильность материалов катода и анода. В результате заметно ухудшаются электрохимические характеристики батареи, такие как ёмкость, внутреннее сопротивление и рабочие параметры изделия.
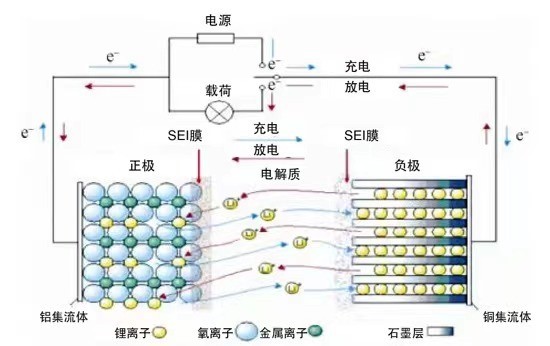
Упомянутая выше плёнка — плёнка твёрдого электролита (SEI) — представляет собой селективно проницаемую мембрану, которая свободно пропускает ионы Li+, но блокирует молекулы электролита. Состав электролита и микродобавки существенно влияют на потенциал и плотность формирования плёнки SEI, необратимую потерю ёмкости и внутреннее сопротивление. Как микрокомпонент электролита, вода оказывает определённое влияние на формирование плёнки SEI и рабочие характеристики батареи, что проявляется главным образом в снижении ёмкости, сокращении времени разряда, увеличении внутреннего сопротивления, падении ёмкости при циклировании и вспучивании батареи. Поэтому при производстве батарей необходимо строго контролировать влажность окружающей среды и содержание воды в материалах катода и анода, а также в электролите.
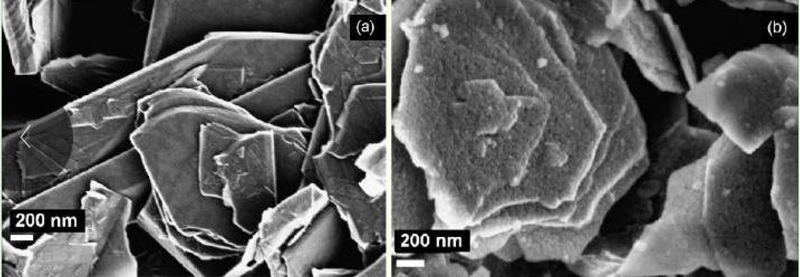
(a) — исходный материал электрода; (b) — материал электрода после одного цикла.
Начальная разрядная ёмкость батареи снижается с увеличением содержания воды. При постоянном источнике лития изменение начальной разрядной ёмкости определяется двумя основными факторами, а именно:
① Образование плёнки SEI расходует часть Li+, что вызывает необратимую потерю ёмкости. Алкиллитийкарбонат, образующийся при одноэлектронном восстановлении, может далее реагировать со следовой водой в электролите: 2ROCO2Li+H2O→Li2CO3+CO2+2ROH. После образования CO2 на поверхности анода при низком потенциале происходят новые химические реакции: 2CO2+2Li++2e→Li2CO3+CO.
② После образования плёнки SEI при дальнейшем присутствии H2O вода способствует разложению LiPF6 в электролите, сокращая время разряда, а именно
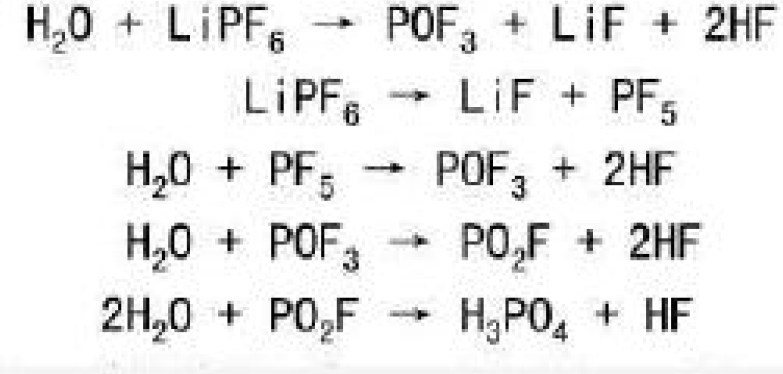
Внутреннее сопротивление имеет тенденцию к росту с увеличением содержания воды в батарее. Основные причины изменения внутреннего сопротивления — следующие два аспекта:
① Различия в плёнке SEI приводят к различиям внутреннего сопротивления. В системе растворителей электролита следовая вода может образовывать стабильную, равномерную и плотную плёнку SEI с преобладанием Li2CO3, которая имеет более низкое внутреннее сопротивление.
② Когда содержание воды превышает необходимое для образования плёнки SEI, на поверхности плёнки SEI образуются осадки POF3 и LiF, что увеличивает внутреннее сопротивление.
Падение ёмкости постепенно уменьшается с увеличением содержания влаги. Это связано с плотностью и равномерностью плёнки SEI. Когда плёнка SEI равномерна и плотна, растворители электролита не могут легко внедряться в анод и занимать места внедрения Li+, поэтому падение ёмкости минимально. И наоборот, когда плёнка SEI локально рыхлая или неравномерная, места внедрения Li+ легче занимаются растворителями электролита. Li2CO3 является наиболее важным компонентом для формирования плотной и равномерной плёнки SEI; когда содержание воды в системе растворителей электролита чрезмерно, плёнка SEI становится локально рыхлой и неравномерной, а падение ёмкости возрастает.
Вспучивание батареи происходит главным образом потому, что после образования плёнки SEI присутствие воды вызывает разложение LiPF6 с образованием газа HF.
Сначала краткий обзор производственного процесса литиевых батарей:
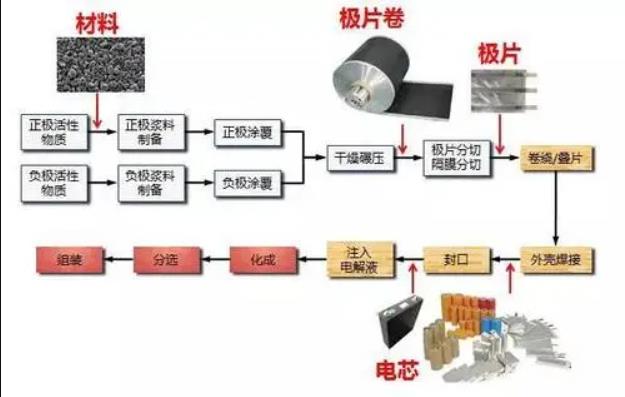
Источники влаги можно в основном разделить на следующие:
a. Влага в воздухе, обычно измеряемая как относительная влажность. Она сильно зависит от температуры и погоды: в дождливые летние дни может достигать 90 %, в снежные зимние дни — около 30 %, в ясные летние дни — около 50 %, в ясные зимние дни — около 20 %.
b. Влага, выделяемая человеческим организмом
Потоотделение
Выдыхаемый воздух содержит влагу — на расстоянии 2 см от ноздрей при дыхании влажность достигает 85 %
Вход в цех до полного высыхания после умывания
Внесение в цех мокрых предметов, таких как зонты и дождевики, после дождя
c. Влага, приносимая материалами
Упаковочные материалы (особенно картонные коробки), бумажные полотенца и ветошь имеют очень высокое содержание воды
d. Утечки воды из оборудования и инженерных систем
Утечки из оборудования, например утечки воды из внутреннего контура лазерной сварки, а также утечки из кондиционеров и осушителей
Известковые стены и полы нового завода имеют высокое содержание воды и медленно выделяют водяной пар
a. Материалы катода и анода
Активные материалы катода и анода в основном представляют собой частицы микронного или нанометрового размера, которые легко поглощают влагу из воздуха и расплываются. Материалы катода, как правило, имеют высокий pH — особенно обогащённые никелем тройные или двойные материалы, которые к тому же имеют большую удельную поверхность и легко поглощают влагу на поверхности и реагируют с ней.
b. Электролит
Структура растворителя электролита содержит сильно электроотрицательные карбонильные группы и метастабильные двойные связи, которые легко взаимодействуют с полярными молекулами H2O, образуя комплексы или реагируя с образованием соответствующих спиртов; чем выше температура, тем быстрее реакция. Литиевая соль-растворённое вещество в электролите также гигроскопична и реагирует с водой.
c. Сепаратор
Плёнка сепаратора также является пористой пластиковой плёнкой с высокой водопоглощающей способностью. Поскольку влага обычно не вступает с сепаратором в химическую реакцию и в значительной степени удаляется прокаливанием, к сепараторам редко предъявляются строгие требования по контролю влаги.
Исходя из изложенного, содержание влаги в материалах является одним из основных источников воды в элементах, и чем выше влажность окружающей среды, тем легче материалы батареи поглощают влагу из воздуха. И наоборот, чем лучше контроль влажности, тем более ограниченным становится влагопоглощение. Рекомендуемая иерархия контроля влажности для цехов литиевых батарей приведена ниже (только для справки; контроль влажности следует осуществлять с учётом фактических условий каждого производителя батарей):
Цех с относительной влажностью ≤30 % (например, смешивание, головная и хвостовая части машины для нанесения покрытия и т. д.)
Цех с относительной влажностью ≤20 % (например, каландрирование, изготовление электродов, сушка и т. д.)
Цех с относительной влажностью ≤10 % (например, укладка, намотка, сборка и т. д.)
Цех с точкой росы ≤-45 °C (например, сушка элементов, заливка электролита, герметизация и т. д.)
Даже при таком градиентном контроле влажности необходимо также контролировать время пребывания на каждом этапе процесса.
В цехе каландрирования и изготовления электродов, хотя батарею в дальнейшем всё равно необходимо сушить, это не означает, что электроды можно оставлять где угодно до сушки. Эксперименты в цехах, где ещё не достигнута комплексная автоматизация изготовления электродов и намотки, показывают, что после поглощения влаги электродами (особенно катодами) длительная сушка всё равно не возвращает их к массе до влагопоглощения — внутри материала электрода остаётся устойчивый остаток. Поэтому время экспозиции в этом цехе также следует максимально ограничивать, избегая складирования или используя буферную зону с вакуумной сухой атмосферой.
В цехе сборки элементов (укладка/намотка, сборка сердечника и т. д.): все ключевые сырьевые материалы — катоды, аноды, сепараторы, конструкционные элементы батареи и т. д. — находятся в этом цехе определённое время, поэтому это основное место влагопоглощения материалов батареи. Чем дольше время пребывания, тем больше поглощается влаги; поэтому продукция должна проводить в этом цехе как можно меньше времени.
В цехе лазерной сварки (здесь имеются в виду элементы с квадратным алюминиевым корпусом; у других типов, таких как мягкие и цилиндрические элементы, этот этап отсутствует, но данный тип взят в качестве примера): поскольку на этом этапе батарея ещё не герметизирована, время ожидания в этом цехе также необходимо контролировать, чтобы содержание влаги в батарее оставалось достаточно низким.
В переходных коридорах цехов (влажность примерно 30-90 % в зависимости от погоды): влажность в коридорах, как правило, не контролируется, и если батареи ожидают в этих зонах, они поглощают наибольшее количество влаги. Поэтому необходимо на 100 % исключить нахождение негерметизированных батарей и материалов в этой зоне.
В цехе сушильной камеры контроль влажности ещё важнее, поскольку вся влага, поглощённая батареей, должна быть удалена сушкой на этом этапе. Если это не так, все упомянутые ранее проблемы проявятся в изделии. После сушки элементы необходимо переместить в помещение для заливки электролита в кратчайшие сроки; в противном случае они будут интенсивно поглощать влагу
В настоящее время на многих заводах перемещение между сушкой элементов и цехом заливки осуществляется вручную. Поскольку перемещение выполняется вручную, весьма вероятно внесение вторичного загрязнения влагой между партиями по вине человека. Строгий контроль влаги потребовал бы сухих помещений на всём протяжении процесса, что связано с большими затратами энергии и значительным ростом издержек. Некоторые предприятия используют сухие транспортные тележки, но проблемы остаются. Ручное перемещение также занимает больше времени, включает множество неконтролируемых факторов и требует затрат на оплату труда (сегодня рабочая сила дорога, в отличие от прошлых лет).
Помещение для заливки электролита — как известно всем в отрасли литиевых батарей — это помещение, где влажность должна контролироваться наиболее строго: точка росы поддерживается ниже -45 °C или даже суше. Если это требование не выполняется, все предыдущие меры контроля оказываются напрасными: батарея снова поглотит влагу, электролит поглотит влагу при заливке, и все предыдущие усилия будут потрачены впустую.
Таким образом, для процессов до сушки элементов автоматизация желательна везде, где это возможно, чтобы минимизировать время экспозиции сердечников элементов в среде цеха. Там, где автоматизация действительно невозможна, следует максимально контролировать время незавершённого производства и складских запасов, а также условия хранения, чтобы избежать поглощения избыточной влаги в процессе. Что касается помещения для заливки, производители литиевых батарей уже уделяют большое внимание контролю влажности и точки росы там, поэтому это не требует дополнительного обсуждения.
Ключевым является этап от сушки элементов до заливки электролита — область, которую многие производители упускают из виду или не желают инвестировать, что приводит к попаданию влаги и в значительной степени сводит на нет результаты всех предыдущих процессов.
Один из доступных в настоящее время методов, позволяющих избежать неконтролируемого попадания влаги при ручном перемещении, — это туннельная вакуумная сушка.
Этот метод обычно состоит из трёх секций: секции предварительного нагрева, секции вакуумной сушки и секции охлаждения, как показано выше. В секциях предварительного нагрева и охлаждения, куда материалы поступают извне и выходят наружу, применяется продувка азотом для предотвращения проникновения влаги. Секция предварительного нагрева повышает температуру материала элементов до температуры сушки перед его поступлением на стадию вакуумной сушки. Стадия вакуумной сушки поддерживает высокую равномерность температуры, высокий вакуум и низкую точку росы, чтобы обеспечить полное испарение влаги из материала элементов.
Кроме того, процессы до и после этой стадии автоматизированы, что обеспечивает динамический вакуумный режим и позволяет достичь автоматизированного, непрерывного и энергоэффективного массового производства — того, чего ручное перемещение никогда не могло бы обеспечить.
Известно, что компания BYD, лидер отрасли новых источников энергии, уже имеет более десяти автоматизированных линий вакуумной сушки, заменяющих традиционный метод сушки элементов перед заливкой. Другим предприятиям отрасли литиевых батарей стоит рассмотреть возможность последовать этому примеру.
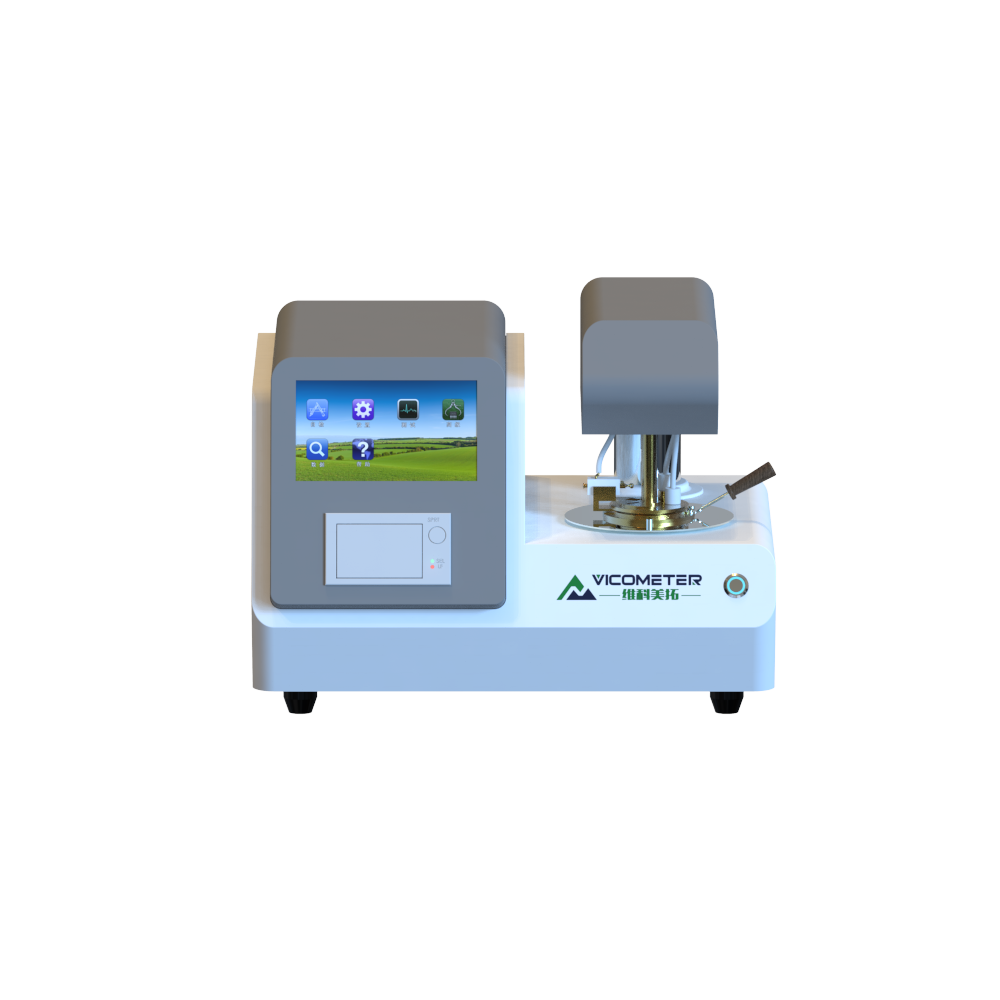
Метод потери массы при высушивании, также называемый методом нагревательной потери массы, — физический метод определения влажности: нагрев удаляет и высушивает воду в материале. Традиционный и наиболее распространённый подход — метод сушильного шкафа: образец высушивают в шкафу, взвешивают на электронных весах до и после, а значение влажности рассчитывают вручную... Узнать больше о принципе потери при высушивании
Исходя из разных потребностей пользователей, мы предлагаем следующие решения:
Галогенные анализаторы влажности и дальнеинфракрасные анализаторы влажности с темнопольным нагревом
Выберите прибор, подходящий вашим задачам, или обратитесь за консультацией напрямую в службу поддержки VicoMeter.
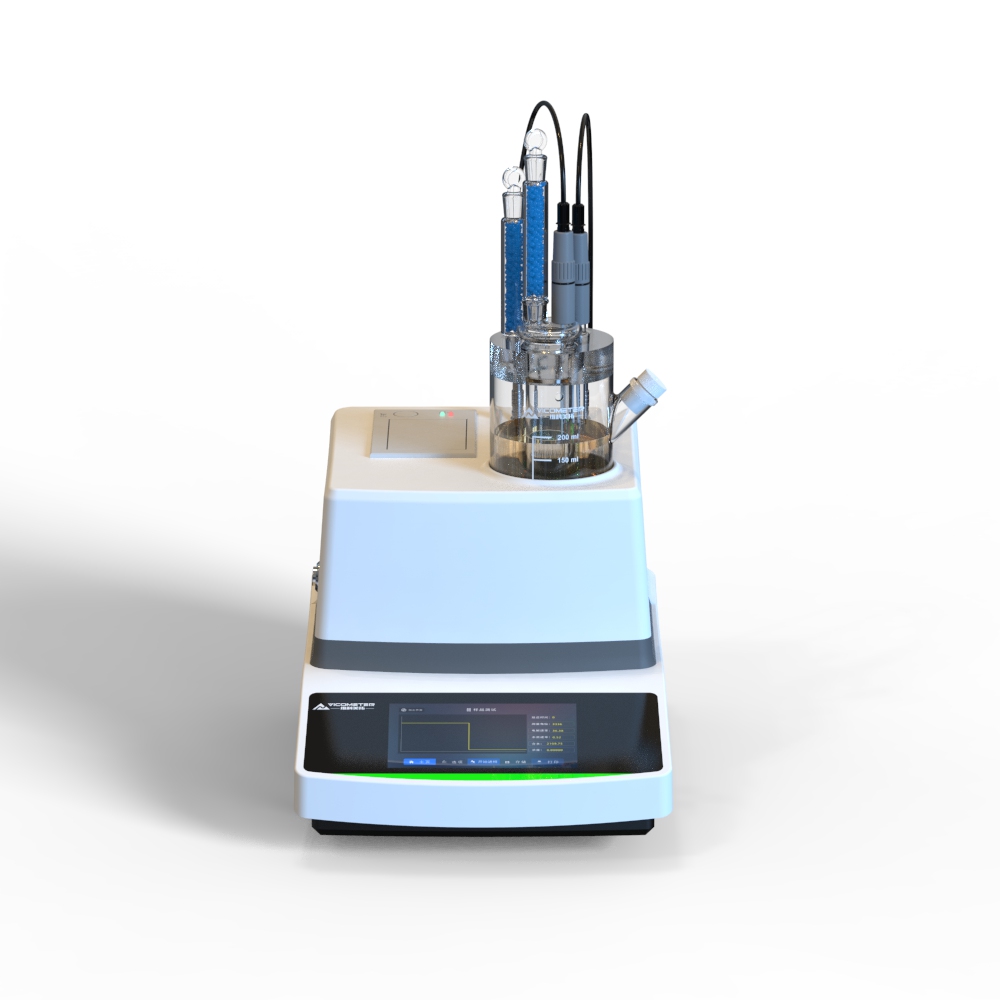
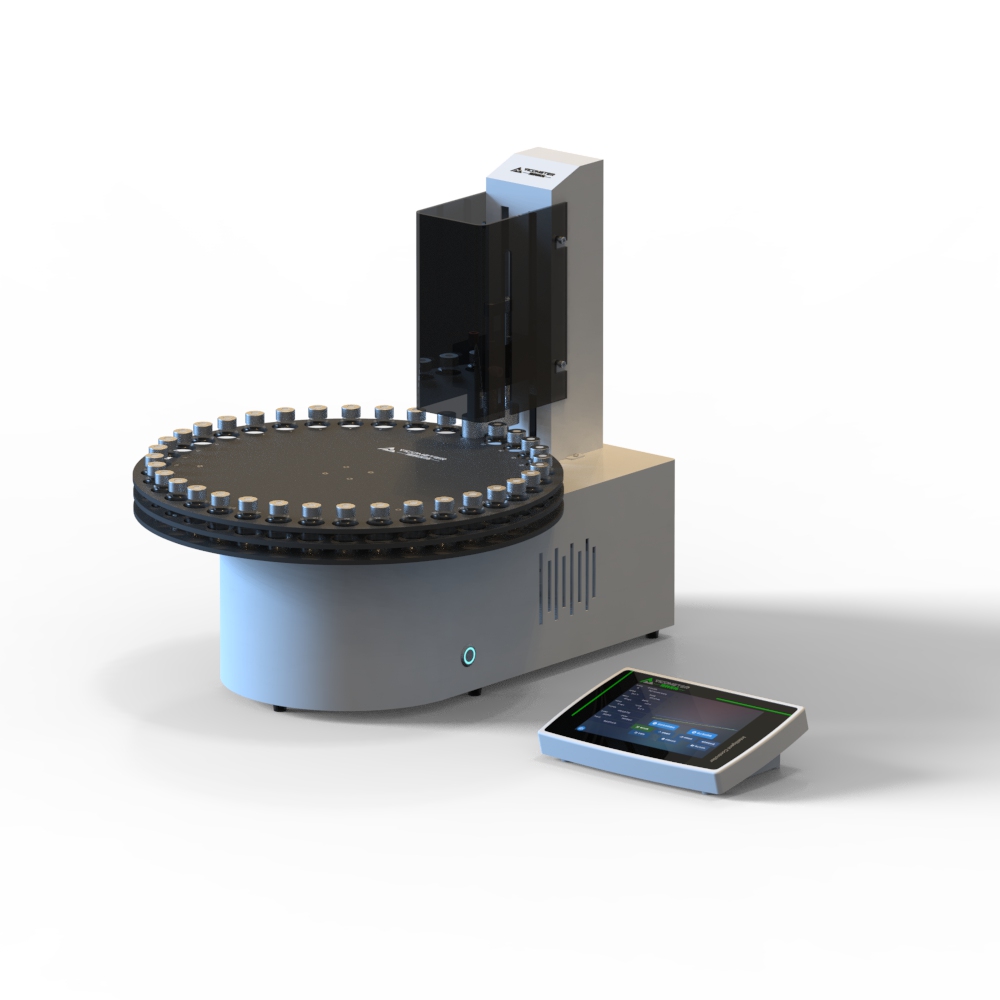
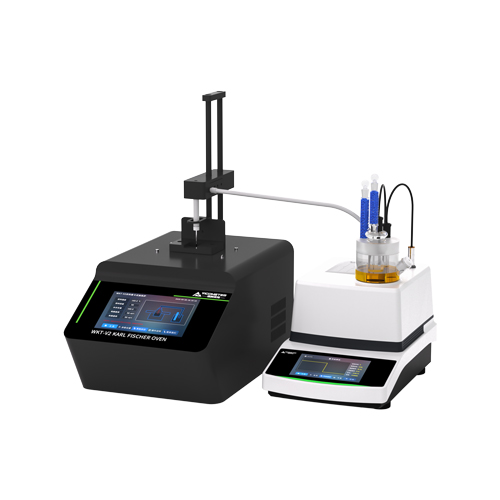
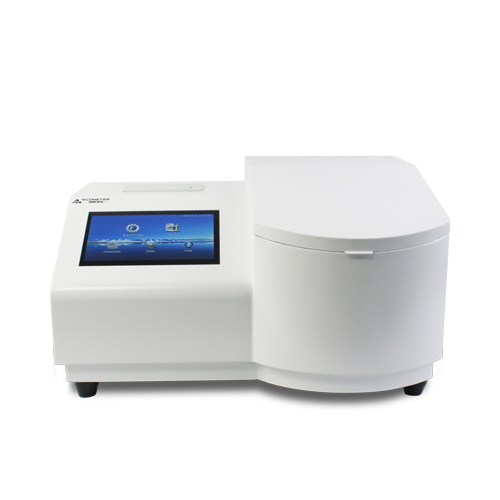
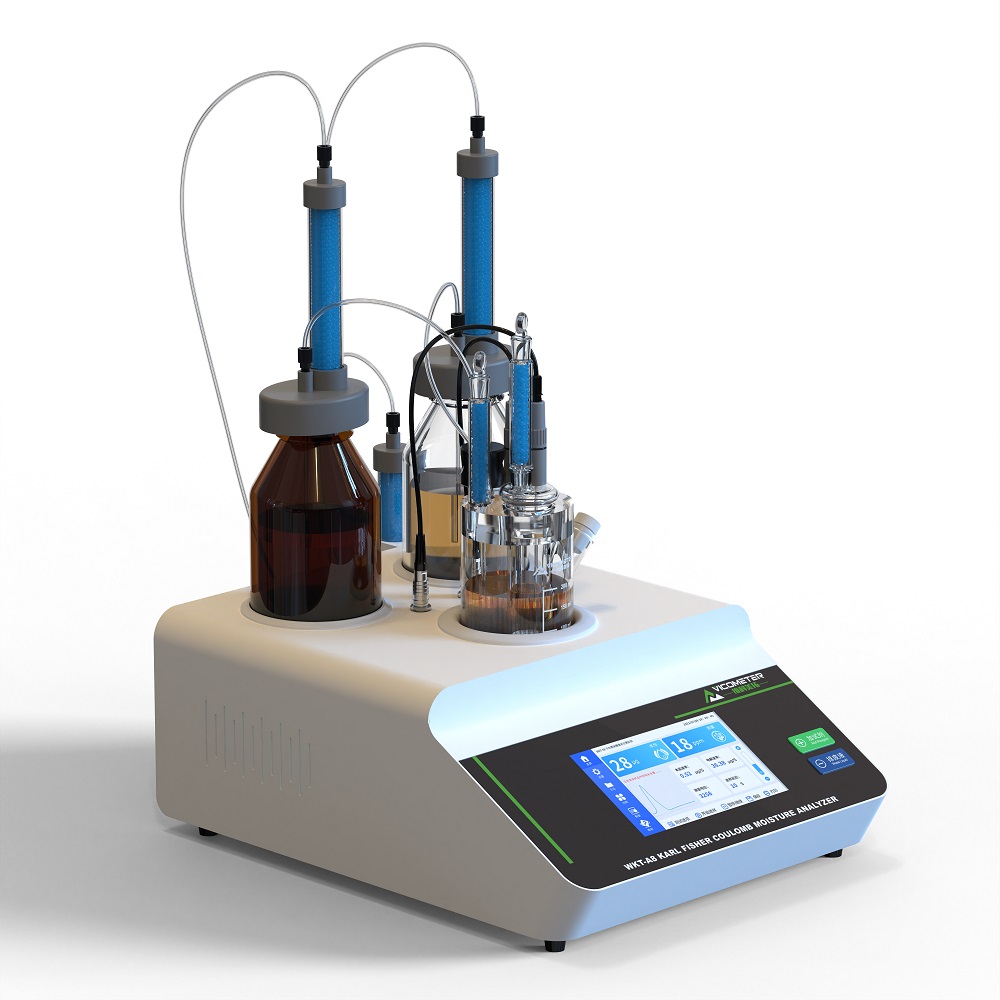
Метод Карла Фишера (объёмный и кулонометрический), предложенный Карлом Фишером, — наиболее специфичный по отношению к воде и самый точный химический метод; последние усовершенствования повысили точность и расширили диапазон, что сделало его стандартным для многих веществ...Подробнее о принципе работы анализаторов влажности Карла Фишера
В зависимости от требований пользователей VicoMeter предлагает следующие решения:
Анализатор следовой влажности Карла Фишера (кулонометрический)
Анализатор влажности Карла Фишера (объёмный)
Выберите прибор, подходящий вашим задачам, или обратитесь за консультацией напрямую в службу поддержки VicoMeter.
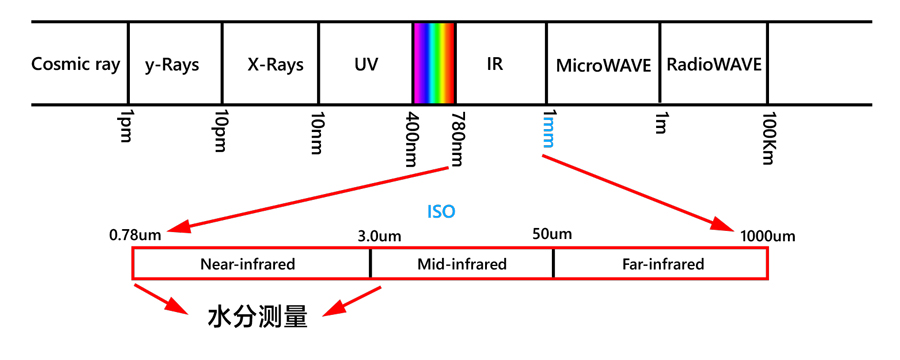
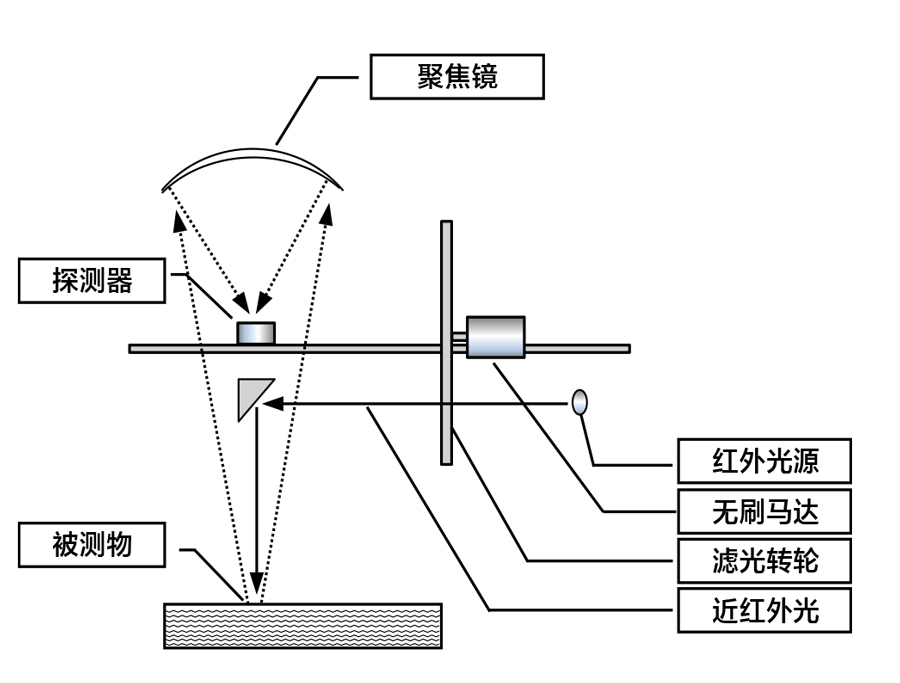
Онлайн-анализатор влажности непрерывно контролирует и отображает влажность продукта; в фармацевтике преобладают микроволновый и инфракрасный методы. Установленный на объекте, он обеспечивает контроль в реальном времени, оптимизацию процесса по историческим данным и быструю реакцию на сигналы о влажности...Узнать больше о принципе работы онлайн-анализаторов влажности
Исходя из разных потребностей пользователей, мы предлагаем следующие решения:
Онлайн-влагомер NIR
Онлайн-анализатор влажности микроволновый
Выберите прибор, подходящий вашим задачам, или обратитесь за консультацией напрямую в службу поддержки VicoMeter.
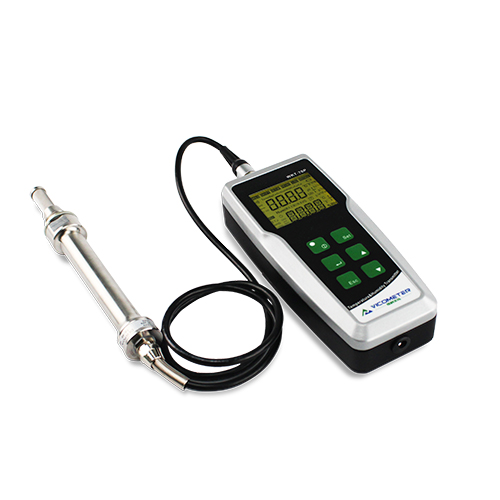
Датчик, работающий по резистивно-ёмкостному методу, быстро показывает точку росы и влажность при полном контакте с газом. Он устанавливается на трубопроводах или переносится в полевых условиях, не требует расходных материалов и охватывает газы окружающей среды при хранении и транспортировке, а также технологические газы и оборудование, позволяя выявлять проблемы на ранней стадии.
Подробнее
Популярные товары
Недавно просмотренные товары



© Jiangsu Victor Instrument Meter Co., Ltd. Все права защищены | Карта сайта | Техническая поддержка: Операционный центр VicoMeter