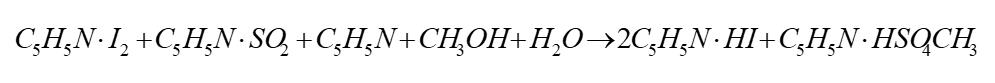
Com o rápido desenvolvimento da indústria de veículos elétricos nos últimos anos, os requisitos de qualidade para baterias de íons de lítio, especialmente as baterias de íons de lítio de potência, aumentaram significativamente, e exigências ainda mais rigorosas são impostas ao controle de umidade no processo de fabricação de baterias de lítio, que afeta de forma acentuada o desempenho da bateria. Este artigo discute a influência da umidade nas baterias de íons de lítio e como ela é gerenciada durante a produção.
A segurança das baterias de íons de lítio, especialmente em condições de alta temperatura, sobrecarga e curto-circuito, tornou-se um desafio técnico que precisa ser superado para a aplicação em larga escala das baterias de íons de lítio de potência. Seja por alta temperatura, sobrecarga ou curto-circuito, a causa raiz dos incidentes de segurança é a fuga térmica. O separador da bateria desempenha um papel importante, e o desempenho do separador está intimamente relacionado ao teor de sólidos da pasta cerâmica.
O interior de uma bateria de íons de lítio é um sistema químico bastante complexo, cujas reações e resultados estão intimamente relacionados à umidade. A falta de controle da umidade — ou um controle inadequado — leva a água em excesso na bateria, o que não apenas causa a decomposição do sal eletrolítico de lítio, mas também prejudica severamente a formação de filme e a estabilidade dos materiais de cátodo e ânodo. Como resultado, as características eletroquímicas da bateria, como capacidade, resistência interna e desempenho do produto, deterioram-se de forma perceptível.
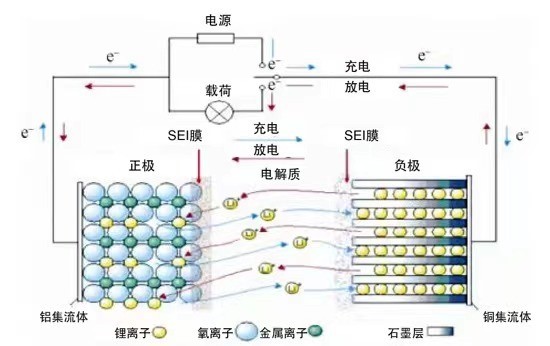
The film mentioned above, the solid electrolyte interface (SEI) film, is a selectively permeable membrane that allows free passage of Li+ ions while blocking electrolyte molecules. The composition of the electrolyte and trace additives significantly affect the formation potential and density of the SEI film, irreversible capacity loss, and internal resistance. As a trace component of the electrolyte, water has a certain influence on SEI film formation and battery performance, mainly manifesting as reduced capacity, shorter discharge time, increased internal resistance, capacity fade upon cycling and battery swelling. Therefore, environmental humidity and the water content of the cathode/anode materials and electrolyte must be strictly controlled during battery manufacturing.
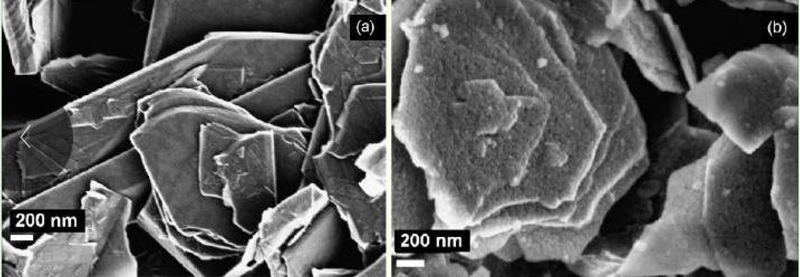
(a) is the pristine electrode material; (b) is the electrode material after one cycle.
A capacidade de primeira descarga de uma bateria diminui à medida que o teor de água aumenta. Com uma fonte de lítio constante, a variação da capacidade de primeira descarga é regida por dois fatores principais, como segue:
① A formação do filme SEI consome parte do Li+, causando perda irreversível de capacidade. O carbonato de alquil lítio gerado na redução de um elétron pode reagir ainda com a água vestigial do eletrólito: 2ROCO2Li+H2O→Li2CO3+CO2+2ROH. Uma vez gerado o CO2, novas reações químicas ocorrem na superfície do ânodo em baixo potencial: 2CO2+2Li++2e→Li2CO3+CO.
② Depois de formada a película SEI, na presença contínua de H2O, a água promove a decomposição do LiPF6 no eletrólito, encurtando o tempo de descarga, como segue
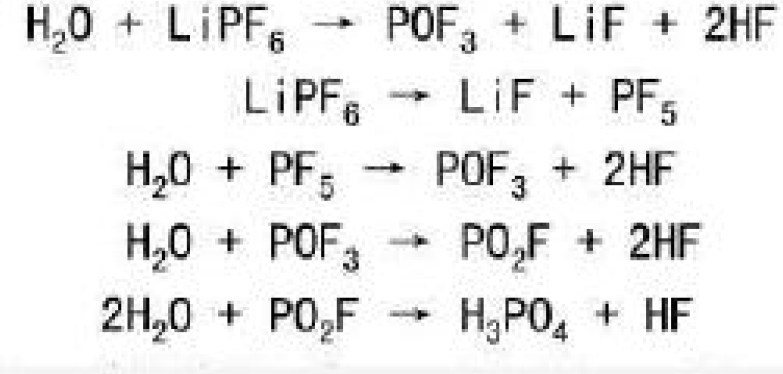
A resistência interna tende a aumentar à medida que o teor de água da bateria cresce. As principais causas da variação da resistência interna são os dois aspectos a seguir:
① Diferenças no filme SEI levam a diferenças na resistência interna. No sistema de solvente eletrolítico, a água em traços pode formar um filme SEI estável, uniforme e denso, dominado por Li2CO3, que apresenta menor resistência interna.
② Quando o teor de água excede o necessário para a formação da película SEI, precipitados de POF3 e LiF se formam na superfície da película SEI, aumentando a resistência interna.
A degradação da capacidade diminui gradualmente com o aumento do teor de umidade. Isso está relacionado à densidade e à uniformidade do filme SEI. Quando o filme SEI é uniforme e denso, os solventes do eletrólito não conseguem intercalar-se facilmente no ânodo nem ocupar os sítios de intercalação de Li+, de modo que a degradação da capacidade é mínima. Inversamente, quando o filme SEI é localmente frouxo ou não uniforme, os sítios de intercalação de Li+ são mais facilmente ocupados pelos solventes do eletrólito. O Li2CO3 é o componente mais importante na formação de um filme SEI denso e uniforme; quando o teor de água no sistema solvente do eletrólito é excessivo, o filme SEI torna-se localmente frouxo e não uniforme, e a degradação da capacidade aumenta.
O inchaço da bateria ocorre principalmente porque, após a formação da película SEI, a presença de água faz o LiPF6 se decompor e gerar gás HF.
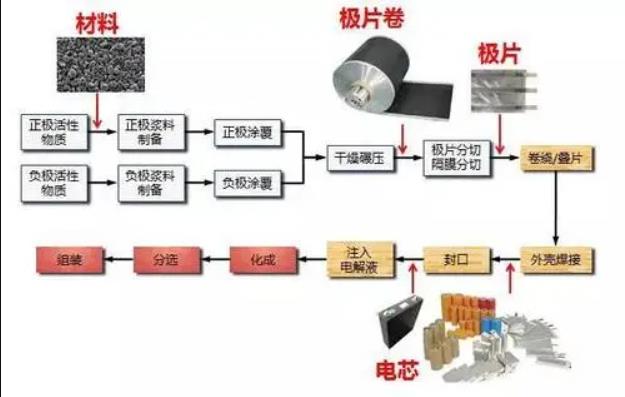
Primeiro, uma visão geral do processo de produção de baterias de lítio:
As fontes de umidade podem basicamente ser divididas nas seguintes:
a. Umidade no ar, geralmente medida como umidade relativa. Isso varia muito com a temperatura e o clima: pode chegar a 90 % em dias chuvosos de verão, cerca de 30 % em dias de neve no inverno, cerca de 50 % em dias claros de verão e cerca de 20 % em dias claros de inverno.
b. Umidade produzida pelo corpo humano
Transpiração
O ar exalado contém umidade—a 2 cm das narinas durante a respiração, a umidade relativa chega a 85 %
Entrar na oficina antes de secar-se após a lavagem
Trazer objetos molhados, como guarda-chuvas e capas de chuva, para a oficina após a chuva
c. Umidade transportada pelos materiais
Packaging materials (especially cardboard boxes), paper towels and cleaning rags all have very high water content
d. Vazamento de água de equipamentos e instalações
Vazamentos de equipamentos, como vazamentos de água do circuito interno de resfriamento de solda a laser, e vazamentos de ar-condicionado ou desumidificadores
Paredes e pisos de cal de fábrica nova têm alto teor de água e liberam vapor de água lentamente
a. Materiais de cátodo e ânodo
Os materiais ativos de cátodo e ânodo são, em sua maioria, partículas de escala micrométrica ou nanométrica que absorvem prontamente a umidade do ar e se deliquescem. Os materiais de cátodo geralmente têm pH alto — especialmente os materiais ternários ou binários ricos em Ni, que também têm grande área superficial específica e absorvem e reagem prontamente com a umidade na superfície.
b. Eletrólito
A estrutura solvente do eletrólito contém grupos carbonila fortemente eletronegativos e ligações duplas metaestáveis, que interagem prontamente com moléculas polares de H2O para formar complexos ou reagem para formar os álcoois correspondentes; quanto maior a temperatura, mais rápida a reação. O soluto de sal de lítio no eletrólito também é higroscópico e reage com a água.
c. Separador
O filme separador também é um filme plástico poroso com alta absorção de água. Como a umidade geralmente não reage quimicamente com o separador e pode ser amplamente removida por secagem em estufa, os separadores raramente estão sujeitos a controle rigoroso de umidade.
Based on the above, the moisture content of materials is one of the main sources of water in cells, and the higher the ambient humidity, the more readily battery materials absorb moisture from the air. Conversely, the better the humidity control, the more limited moisture absorption becomes. A recommended humidity control hierarchy for lithium battery workshops is as follows (for reference only; humidity control should be implemented according to each battery manufacturer's actual conditions):
Workshop with relative humidity ≤30% (e.g., mixing, coating machine head and tail, etc.)
Workshop with relative humidity ≤20% (e.g., calendering, electrode preparation, baking, etc.)
Workshop with relative humidity ≤10% (e.g., stacking, winding, assembly, etc.)
Workshop with dew point ≤-45°C (e.g., cell baking, electrolyte filling, sealing, etc.)
Mesmo com o controle de gradiente de umidade acima, o tempo de permanência de cada etapa do processo também deve ser controlado.
In the calendering and electrode preparation workshop, although the battery still needs to be baked afterwards, this does not mean electrodes can be left anywhere before baking. Experiments in workshops that have not yet achieved integrated electrode-winding automation show that once electrodes (especially cathodes) absorb moisture, prolonged baking still cannot restore them to their pre-absorption weight—a stubborn residue remains inside the electrode material. Therefore, exposure time in this workshop should also be controlled as much as possible, avoiding stockpiling or using a vacuum dry-atmosphere buffer.
In the cell assembly workshop (stacking/winding, core assembly, etc.): all key raw materials—cathodes, anodes, separators, battery structural components, etc.—are exposed in this workshop for a period of time, so this is the main place where battery materials absorb water. The longer the residence time, the more moisture absorbed; products should therefore spend as little time as possible in this workshop.
In the laser welding workshop (referring here to cells with square aluminum cans; other types such as pouch and cylindrical cells do not have this step, but this type is used as an example): since the battery is not yet sealed at this stage, the waiting time in this workshop must also be controlled to keep the battery's moisture content sufficiently low.
In the workshop transfer corridors (approximately 30-90% humidity, depending on the weather): corridor humidity is generally uncontrolled, and if batteries wait in these areas they will absorb the most moisture. Unsealed batteries and materials must therefore be 100% prevented from being exposed in this area.
Na oficina da sala de secagem, o controle de umidade é ainda mais importante, pois toda a umidade absorvida pela bateria deve ser eliminada nesta etapa. Se não for, todos os problemas mencionados anteriormente aparecerão no produto. Após a secagem, as células devem ser transferidas para a sala de enchimento de eletrólito no menor tempo possível; caso contrário, absorverão umidade severamente
Currently, many factories use manual transfer between cell baking and the filling workshop. Because the transfer is done manually, it can very likely cause man-made secondary moisture contamination between batches. Strict moisture control would require dry rooms throughout the process, consuming large amounts of energy and greatly increasing costs. Some companies use dry transfer carts, but problems remain. Manual transfer also takes longer, involves many uncontrollable factors, and requires labor costs (labor is expensive now, unlike in the past).
A sala de enchimento de eletrólito — como todos no setor de baterias de lítio sabem — é a sala onde a umidade deve ser controlada com maior rigor, com o ponto de orvalho mantido abaixo de -45 °C, ou até mais seco. Se esse requisito não for atendido, todos os controles anteriores falham: a bateria reabsorve umidade, o eletrólito absorve umidade durante o enchimento e todo o esforço anterior é desperdiçado.
Em resumo, para os processos anteriores ao cozimento das células, a automação é preferível sempre que possível, para minimizar o tempo de exposição dos núcleos das células ao ambiente da fábrica. Onde a automação realmente não for possível, o tempo de WIP e de estoque e as condições de armazenamento devem ser controlados o máximo possível para evitar a absorção de umidade excessiva durante o processo. Quanto à sala de enchimento, as empresas de baterias de lítio já estão muito atentas ao controle de umidade e de ponto de orvalho ali, de modo que isso não precisa ser mais discutido.
O ponto crítico é a etapa de secagem das células até o enchimento do eletrólito — uma área que muitos fabricantes negligenciam ou relutam em investir — o que leva à introdução de umidade e prejudica enormemente o trabalho de todos os processos anteriores.
Um método atualmente disponível para evitar a introdução descontrolada de umidade da transferência manual é a secagem a vácuo do tipo túnel.
Este método geralmente consiste em três seções: a seção de pré-aquecimento, a seção de secagem a vácuo e a seção de resfriamento mostradas acima. Nas seções de pré-aquecimento e de resfriamento, onde os materiais entram e saem do ambiente externo, utiliza-se uma purga de nitrogênio para evitar a entrada de umidade. A seção de pré-aquecimento eleva a temperatura do material da célula até a temperatura de cura antes de entrar no estágio de secagem a vácuo. O estágio de secagem a vácuo mantém alta uniformidade de temperatura, alto vácuo e baixo ponto de orvalho, garantindo que a umidade no material da célula seja totalmente evaporada.
Além disso, os processos antes e depois dessa etapa são automatizados, possibilitando operação dinâmica a vácuo e alcançando produção em massa automatizada, contínua e de baixo consumo de energia — algo que a transferência manual jamais conseguiria realizar.
Sabe-se que a BYD, líder do setor de novas energias, já possui mais de dez linhas de produção automatizadas de secagem a vácuo, substituindo o método tradicional de assar células antes do enchimento. Isso é algo que outras empresas do setor de baterias de lítio deveriam considerar seguir.
O método de perda por secagem, também chamado de método de perda de peso por aquecimento, é um método físico de determinação de umidade: o aquecimento elimina e seca a água contida no material. A abordagem tradicional e mais comum é o método da estufa — a amostra é seca em estufa, pesada em uma balança eletrônica antes e depois, e o valor de umidade é calculado manualmente... Saiba mais sobre o princípio de perda por secagem
Com base nas diferentes necessidades dos usuários, oferecemos as seguintes soluções:
Analisadores de umidade halógenos e analisadores de umidade com aquecimento por infravermelho distante em campo escuro
Escolha o instrumento que atende às suas necessidades ou entre em contato diretamente com o atendimento ao cliente da VicoMeter para obter orientação.
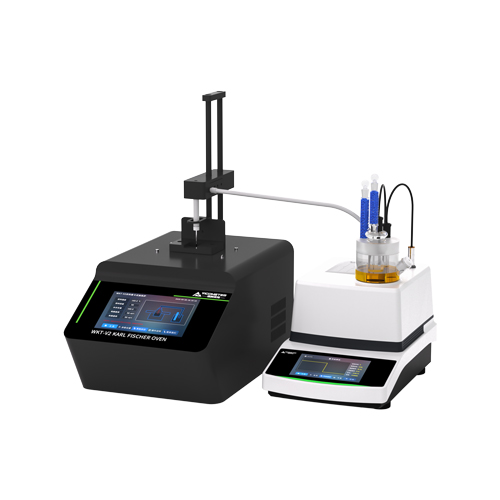
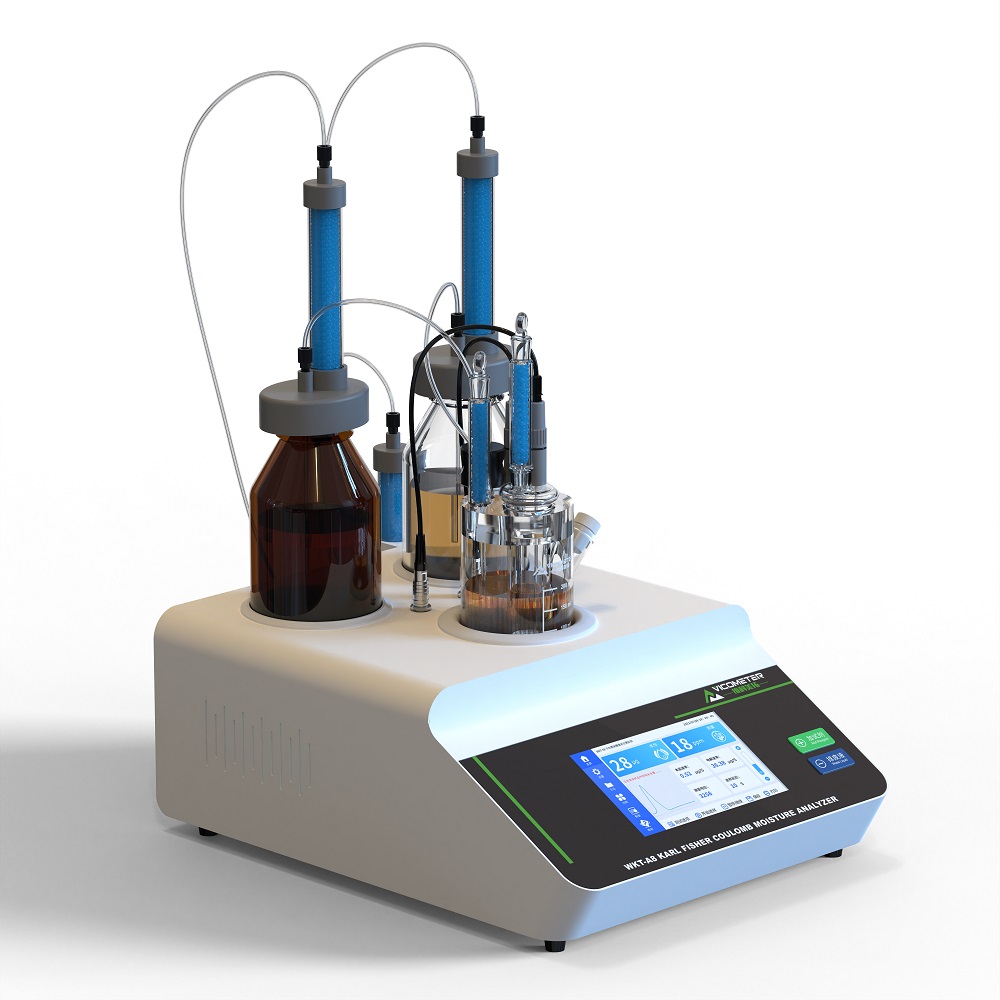
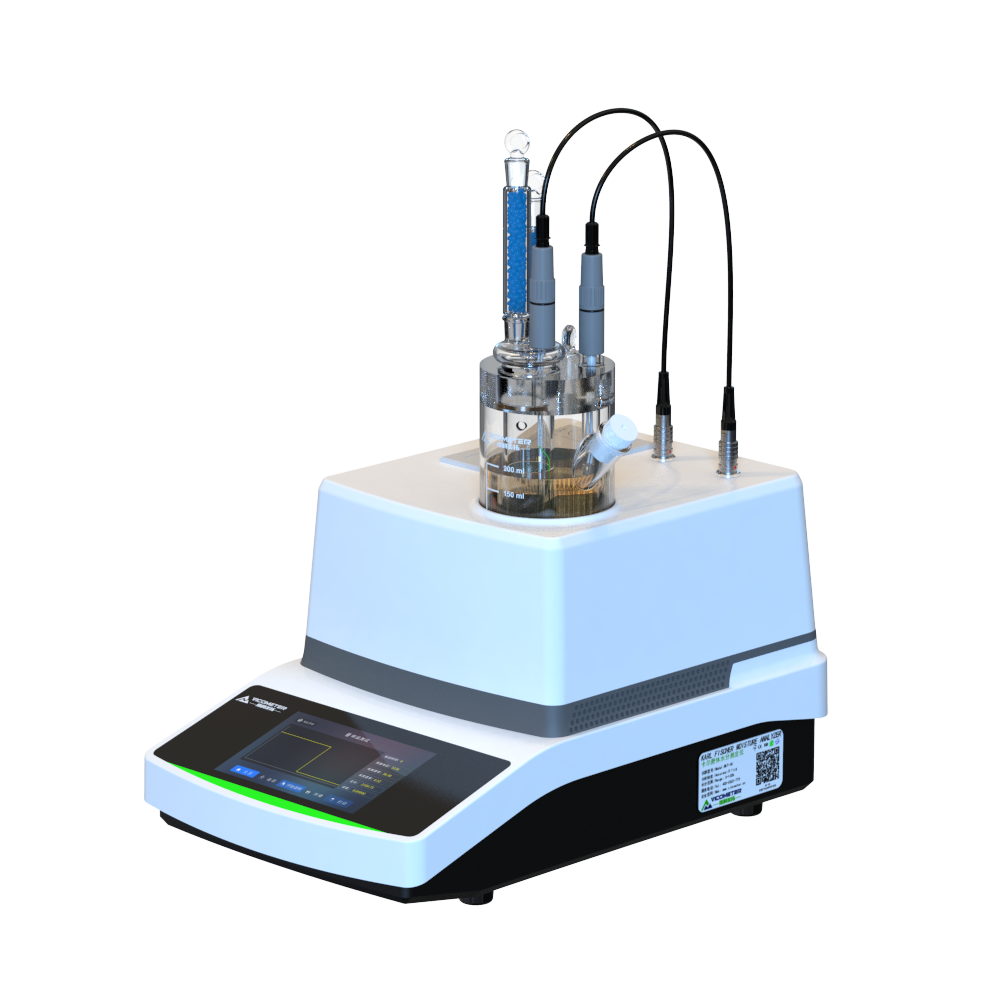
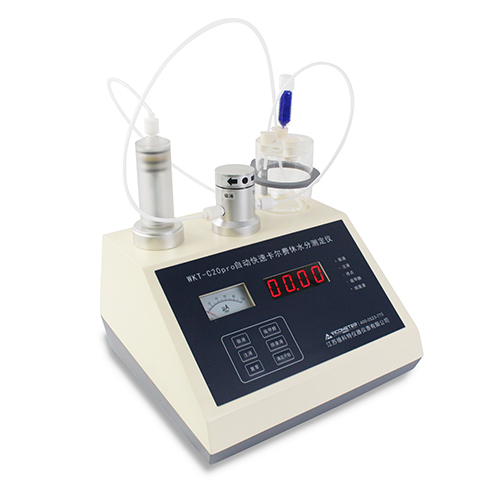
O método Karl Fischer (volumétrico e coulométrico), proposto por Karl Fischer, é o método químico mais específico para água e o mais exato; melhorias recentes elevaram a exatidão e a faixa de medição, tornando-o o padrão para muitas substâncias...Saiba mais sobre o princípio dos analisadores de umidade Karl Fischer
Com base nas diferentes necessidades dos usuários, a VicoMeter oferece as seguintes soluções:
Analisador de umidade traço Karl Fischer (Coulométrico)
Analisador de umidade Karl Fischer (Volumétrico)
Escolha o instrumento que atende às suas necessidades ou entre em contato diretamente com o atendimento ao cliente da VicoMeter para obter orientação.
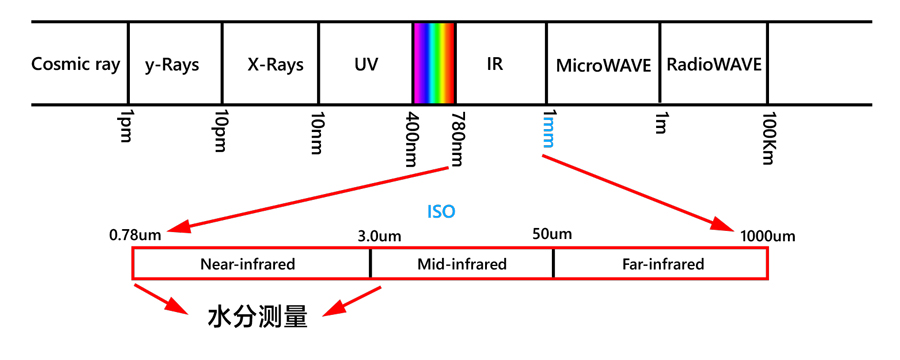
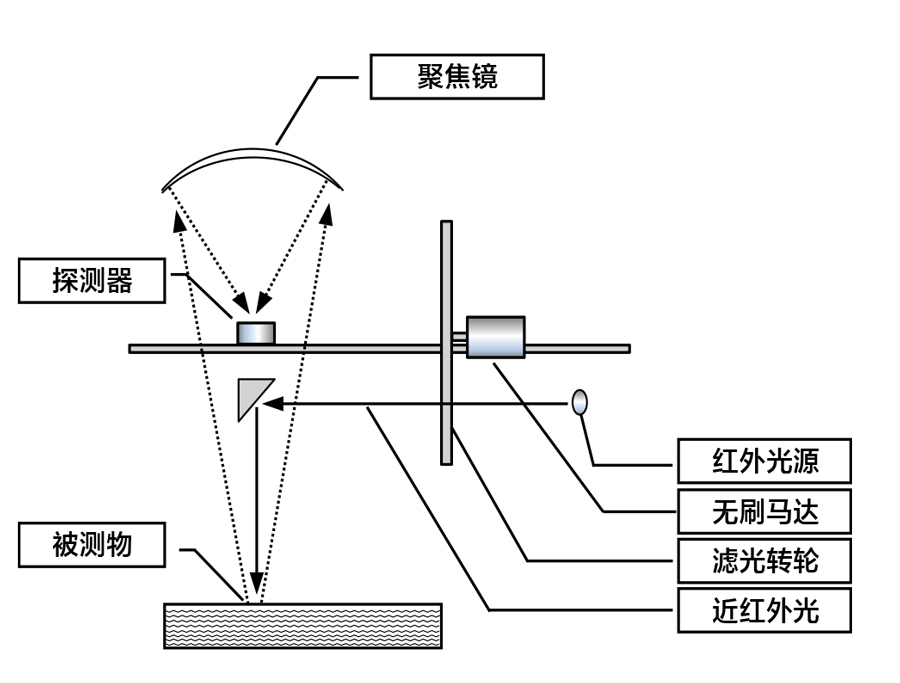
Um analisador de umidade em linha monitora e exibe continuamente a umidade do produto; na indústria farmacêutica, predominam as tecnologias de micro-ondas e infravermelho. Instalado no local, ele permite monitoramento em tempo real, refinamento do processo com base em dados históricos e resposta rápida a alarmes de umidade...Saiba mais sobre o princípio dos analisadores de umidade em linha
Com base nas diferentes necessidades dos usuários, oferecemos as seguintes soluções:
Medidor de umidade NIR em linha
Analisador de umidade por micro-ondas em linha
Escolha o instrumento que atende às suas necessidades ou entre em contato diretamente com o atendimento ao cliente da VicoMeter para obter orientação.
Usando o método resistivo-capacitivo, o sensor exibe rapidamente o ponto de orvalho/umidade em contato total com o gás. Ele pode ser montado em linhas ou levado a campo — sem consumíveis — cobrindo gases ambientais de armazenamento/transporte e gases de processo/equipamentos para detectar problemas precocemente.
Ver detalhes
Produtos populares
Produtos vistos recentemente



Copyright © Jiangsu Victor Instrument Meter Co., Ltd. Todos os direitos reservados | Mapa do site | Suporte técnico: Centro de Operações VicoMeter